Pegla za kosu na paru: što para zapravo radi i što kupci moraju provjeriti
Radni vodič za vlasnike robnih marki, distributere u salonima i prodavače putem e-trgovine: kako para mijenja proces ravnanja, gdje se raspada proračun i kako pregledati uzorak prije rezanja alata.
Evo prvo zaključka. Pegla na paru zaslužuje svoje mjesto u asortimanu kada ljudi koji je koriste imaju gustu, grubu, kovrčavu ili kemijski tretiranu kosu, a postaje problem kada se kupi kao marketinška oznaka umjesto sustava. Za grubu kosu, para je ono što rutinu od pet prolaza pretvara u rutinu od dva prolaza. Za finu kosu koja se lako spljošti, to uglavnom povećava troškove.
Razlog je više mehanički nego kozmetički. Suha ploča se uspravlja kondukcijom i bori se protiv trenja cijelim putem niz dionicu. Ljuskice zanoktica se hvataju, operater se jače naginje i dok središte debelog dijela dosegne temperaturu za ravnanje, površina je primila više topline nego što je ikad bilo potrebno. Dozirana para mijenja to sučelje.
Kompromis je složenost. Parni uređaj dodaje spremnik, brtvu, ventil ili raspršivač, kanal za paru kroz kućište i skup tolerancija koje suho glačalo nikada nije moralo držati. Gotovo svaka pritužba na kvalitetu u ovoj kategoriji potiče od tog malog fluidnog sustava, a gotovo svaka razlika u marži dolazi od toga koliko je pažljivo specificiran.
Što para zapravo čini kosi
Ravnanje je kondukcija plus trenje. Ploča daje toplinu, ruka pokret, a kožica otpor. Na suhoj ploči gruba dlaka stvara velik otpor, pa stilist pojačava pritisak i ponavlja prolaz. Rezultat je dio čija je površina apsorbirala toplinu koja jezgri nikada nije bila potrebna.
Para prvo djeluje na trenje, a zatim na toplinu. Tanak sloj pare između ploče i kose značajno smanjuje otpor, što omogućuje toplini da ravnomjernije putuje u dio umjesto da ostaje izvana. Manje prolaza, manje mehaničkog stresa i glatkiji rezultat na točno onim tipovima kose koji inače odolijevaju pegli.
Tri načina za stvaranje pare i koliko vas svaki od njih košta
- Grijani kapilarni isparivač. Voda kaplje iz spremnika na grijani kanal i bljesne u paru. To je najjeftinija opcija i najlakša za brtvljenje, ali učinak ovisi o temperaturi ploče, tako da para slabi u trenutku kada je hladan, vlažan dio najpotrebniji.
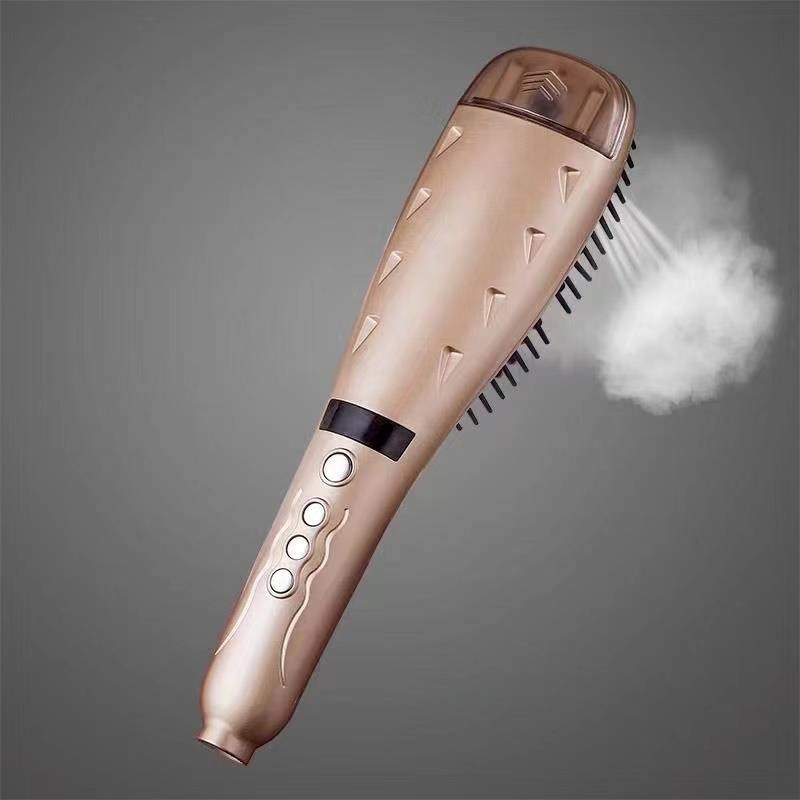
- Pumpa i mlaznica. Mala pumpa dozira vodu do grijane mlaznice. Izlaz se može kontrolirati i ponoviti, zbog čega ga većina profesionalnih konstrukcija koristi, ali dodaje pumpu, cijev i nepovratni ventil, a svaki dodani spoj je potencijalni put curenja.
- Ultrazvučni atomizer. Piezo disk razbija vodu u finu maglicu bez grijanog kanala. Veličina kapljice je najbolja i najujednačenija od ove tri, ali disk je osjetljiv na sadržaj minerala i povećava troškove elektronike.
Nakon što je stopa poznata, sljedeće pitanje je kamo voda odlazi kada se ohladi. Para koja se kondenzira unutar kućišta mora biti usmjerena dalje od elektronike i dalje od kose, a to usmjeravanje je odluka o dizajnu donesena puno prije nego što stigne prvi uzorak.
Specifikacije koje predviđaju stvarne performanse
Marketinška kopija rijetko odvaja dobro glačalo na paru od osrednjeg. Ljestve ispod daju, jer je svaka linija na njoj nešto što kupac osjeti unutar prvog mjeseca korištenja.
| Parametar | Očekivanje ulaza | Profesionalna očekivanja | Zašto je to važno |
|---|---|---|---|
| Materijal ploča i premaz | Aluminij s jednim slojem prskane keramike | Tlačno lijevani aluminij s keramičkom glazurom ili umetcima od titana | Premazi se najbrže troše na 200 °C, a goli metal stvara vruće točke |
| Geometrija panela | Fiksne ravne ploče | Plutajuće ili zakretne ploče s oprugom | Ravnomjeran pritisak stezanja na zakrivljenim dijelovima i ponovnom rastu debljine |
| Točnost temperature | Unutar otprilike ±15 °C na ploči | Unutar ±5 °C s kontrolom zatvorene petlje i zaslonom | Posvijetljena kosa pokazuje svako kolebanje iznad ±10 °C kao mrlju |
| Dostava pare | Jedna mlaznica, bez kontrole količine | Mjerni ventil, 1 do 3 ml u minuti, spremnik od 4 do 12 ml | Višak pare vlaži dio i hladi ploču |
| Oporavak temperature | 25 do 40 sekundi nakon mokrog prolaza | Ispod 10 sekundi pod istim opterećenjem | Vrijeme oporavka, a ne vršna temperatura, postavlja broj prolaza |
| Zagrijati do 180°C | 45 do 60 sekundi | 20 do 30 sekundi | Vrijeme stolice u salonima i ponovna upotreba kod kuće |
| Električna konstrukcija | Jednonaponski, osnovni termostat | Mogućnosti od 110 do 240 V, toplinski osigurač, dvostruka izolacija | Regionalna neusklađenost uzrokuje većinu povrata |
| Paket certifikata | Samoproglašena sukladnost | Testirano od treće strane prema standardu odredišnog tržišta | Carinska zadržavanja i brisanja s tržišta su skupi |
Dva reda zaslužuju dodatnu pozornost. Oporavak temperature odlučuje o broju prolaza više od maksimalne temperature, jer glačalo na paru hladi vlastitu ploču sa svakim mokrim prolazom. Konstrukcija s brzom kontrolnom petljom i dovoljnom toplinskom masom vraća se na zadanu točku u sekundi; jeftinija izrada stalno pada, a kupac to kompenzira jačim pritiskom. Točnost temperature je druga: na obojenoj kosi, ploča koja se ljulja za 15 °C proizvodi pramenove koje nijedna tehnika ne može sakriti.
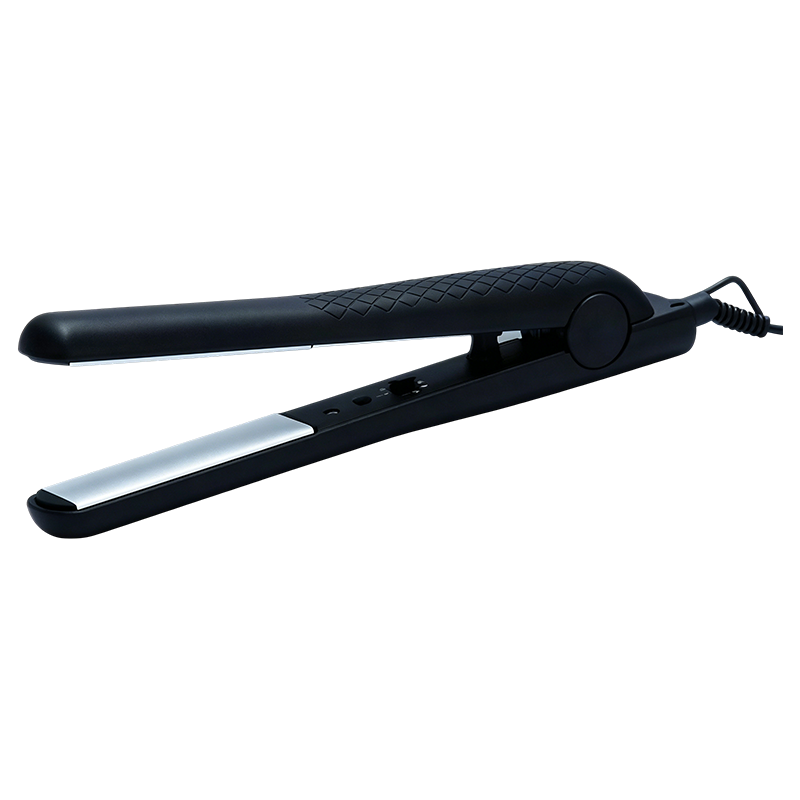
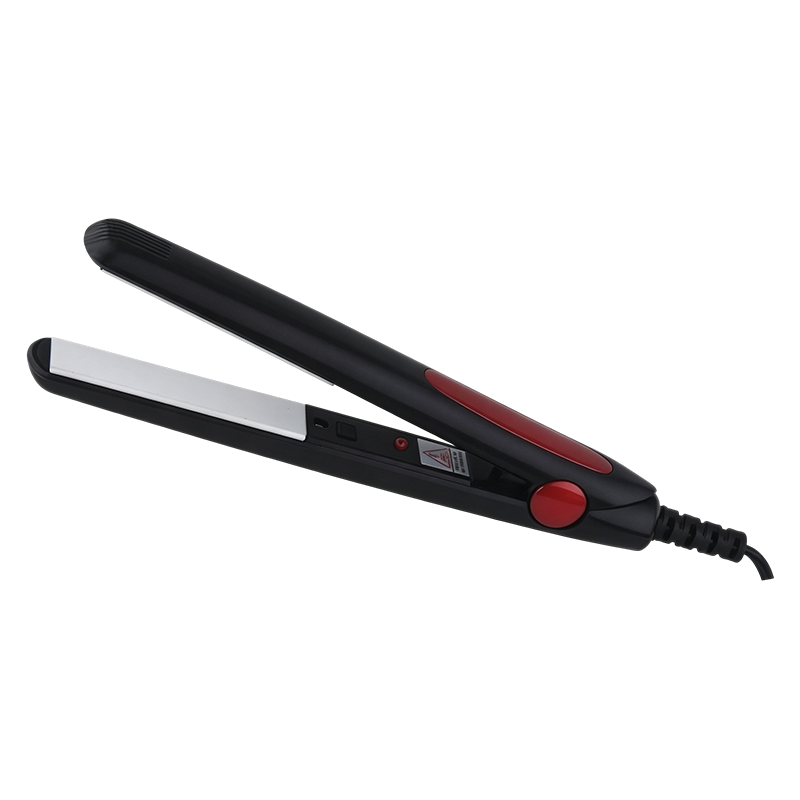
Za asortimane okrenute prema salonu, kontrola temperature zatvorene petlje uparena s plutajućim pločama je kombinacija koja održava pritisak čak i preko zakrivljenih dijelova. Za maloprodajne asortimane usmjerene na šiške i rubove, širina ploče je važnija od bilo koje elektroničke značajke: ploča pune širine jednostavno je pogrešan alat za dio kose od 3 centimetra.
Usklađivanje alata s tipom kose i rutinom
Isto glačalo na paru ne može dobro poslužiti svakom kupcu, tako da planiranje asortimana treba početi od kose kupca, a ne od cijene.
- Fina ili već glatka kosa: 150 do 170 °C, uske ploče i minimalna ili isključena para. Previše vlage ostavlja finu kosu mlitavom i sporo se suši.
- Srednje valovita kosa: 170 do 190 °C s plutajućim pločama i parom na najnižoj postavci za zaglađivanje kutikule bez namakanja dijela.
- Grubi tip 3C do 4C i kosa visoke gustoće: 190 do 210 °C s pravim dovodom pare. Broj prolaza je broj koji je bitan, a puna glava može potrošiti 8 mililitara ili više vode.
- Kemijski opuštena ili bojana kosa: 150 do 170 °C, korištenje pare umjesto ponovljenih suhih prolaza kako bi se ograničilo izbljeđivanje boje.
- Šiške, rubovi i kratki izrast: uska ploča od 15 milimetara. Ploče pune širine pregrijavaju liniju kose i teško ih je kontrolirati u blizini lica.
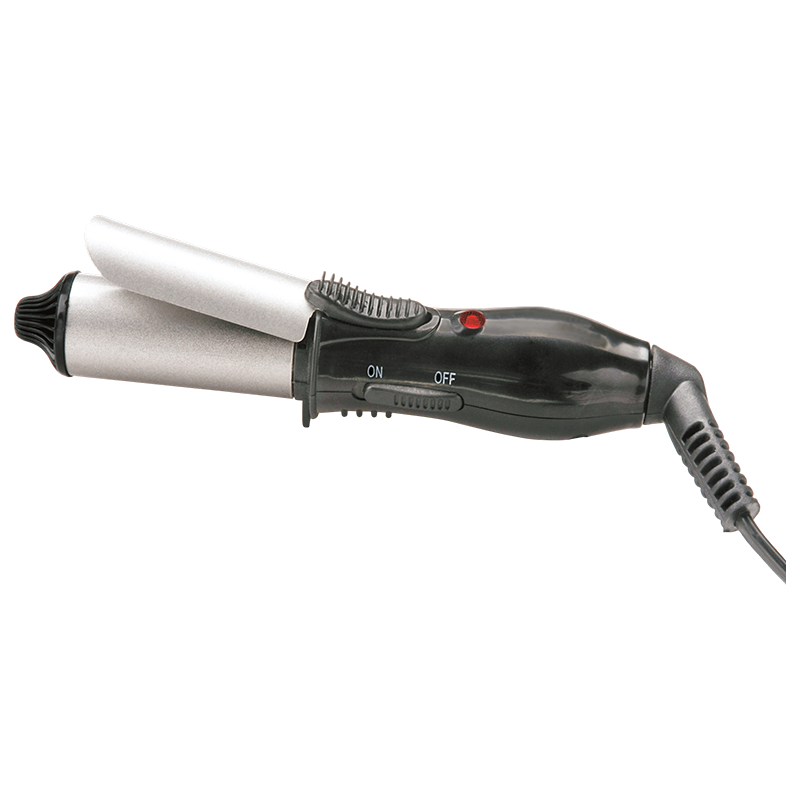
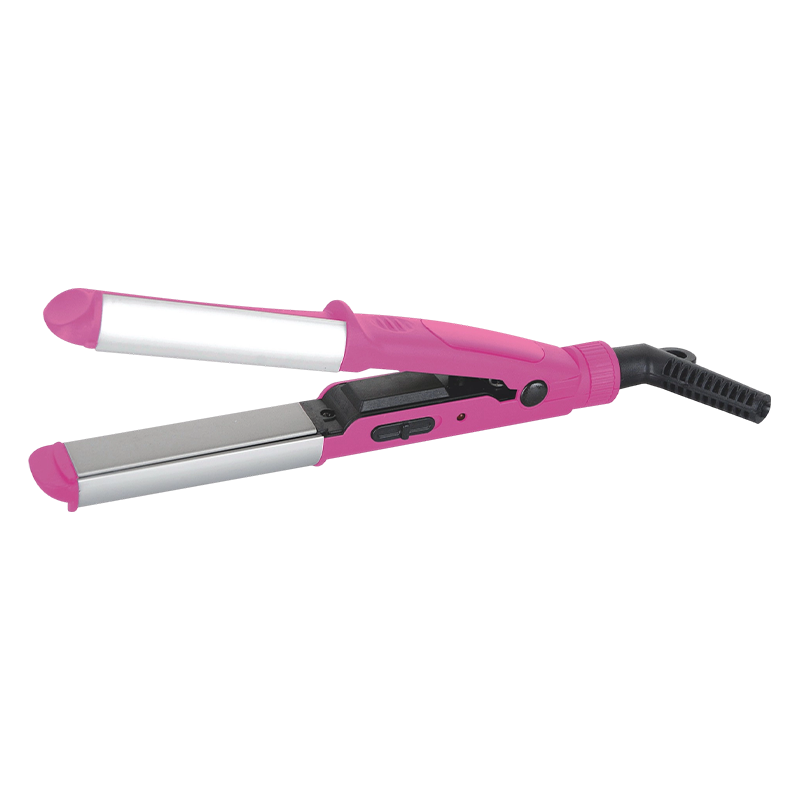
- Kompleti za putovanja i svakodnevno nošenje: kompaktne konstrukcije s dvostrukim naponom, koje prihvaćaju potrebu punjenja džepnog spremnika usred rutine.
Mini formati zaslužuju vlastitu liniju u nizu, a ne tretirani kao jeftina varijanta glačala pune veličine. Prodaju se do drugog trenutka, imaju različite tolerancije i obično su prvi proizvod koji kupac prvi put isproba.
Para ne zamjenjuje toplinu. Zamjenjuje trenje. Svaki prolaz uklonjen iz rutine je toplina koju kosa nikad nije apsorbirala.
Dodaci su jeftin način da se istakne svežanj. Stalak otporan na toplinu drži tanjur od 200 °C dalje od umivaonika tijekom hlađenja i košta mnogo manje od tiskanog omota. Najlonsko postolje za ravnanje na visokim temperaturama tipičan je dodatak za salonske kanale i poklon setove, a smanjuje pritužbe na opekline koje slijede nakon nepažljivog hlađenja.
Gdje parna ravna glačala zakažu između uzorka i masovne proizvodnje
Načini kvarova predvidljivo se ponavljaju u tvornicama, a većina njih se odlučuje u fazi crtanja, a ne na liniji.
- Brtva rezervoara. Tvrdoća silikona i stupanj kompresije važniji su od naziva materijala. Mekana brtva koja savršeno brtvi na jedinici koja se može uvući u kućište nakon nekoliko stotina ciklusa punjenja.
- Začepljenje mlaznice. Kamenac i ostaci proizvoda za oblikovanje sužavaju kanal. Izlaz postupno opada, tako da se simptom pojavljuje kao loši rezultati, a ne kao očiti nedostatak.
- Staza kondenzacije. Para koja se hladi unutar kućišta postaje voda na elektronici. Kapljica koju kupac vidi na svojoj kosi obično je započela kao odluka o usmjeravanju uzvodno.
- Postavljanje toplinskog osigurača. Osigurači navedeni za suho glačalo mogu pobjeći ili iskočiti rano na parnoj konstrukciji jer se okolno kućište zagrijava i protok zraka je drugačiji.
- Brtvljenje ruba ploče. Voda i premaz susreću se na rubu ploče, a to je mjesto gdje se premazi prvo ljušte kada se lijepljenje ubrza.
- Ugađanje kontrolne petlje. Glačalo na paru gubi temperaturu ploče sa svakim mokrim prolazom, tako da petlja, a ne snaga, određuje koliko prolaza korisnik treba.
Regulatorna papirologija nije mjesto za uštedu novca. Ispitivanje pregrijavanja kontaktne sonde, povlačenje sidrišta kabela, provjera struje curenja i provjera uranjanja koštaju skroman iznos po modelu jednom, a upravo su to ono što revizija tržišta prvo zahtijeva. Ako vaš tim nije siguran koje se provjere odnose na grijani aparat za oblikovanje, ovaj pregled za kako znati je li pegla za kosu sigurna je razuman početni sažetak.
Pokretači troškova, MOQ i alat: odakle zapravo dolazi cijena
Navedene cijene za modele na paru variraju daleko više nego za suhe modele, a razlika se rijetko objašnjava cijenama rada. Dolazi iz popisa materijala i alata iza njega.
- Sklop pare, što znači spremnik, ventil ili pumpa, mlaznica i brtve, obično je drugi najveći trošak nakon grijaćeg elementa i upravljačke ploče.
- Konstrukcija ploča kreće se od prskanog aluminija preko keramičke glazure do umetaka od titana, a svaki korak mijenja performanse jednako kao i cijenu.
- Upravljačka elektronika oštro se razlikuje između mehaničkog termostata i regulatora sa senzorom i digitalnim zaslonom.
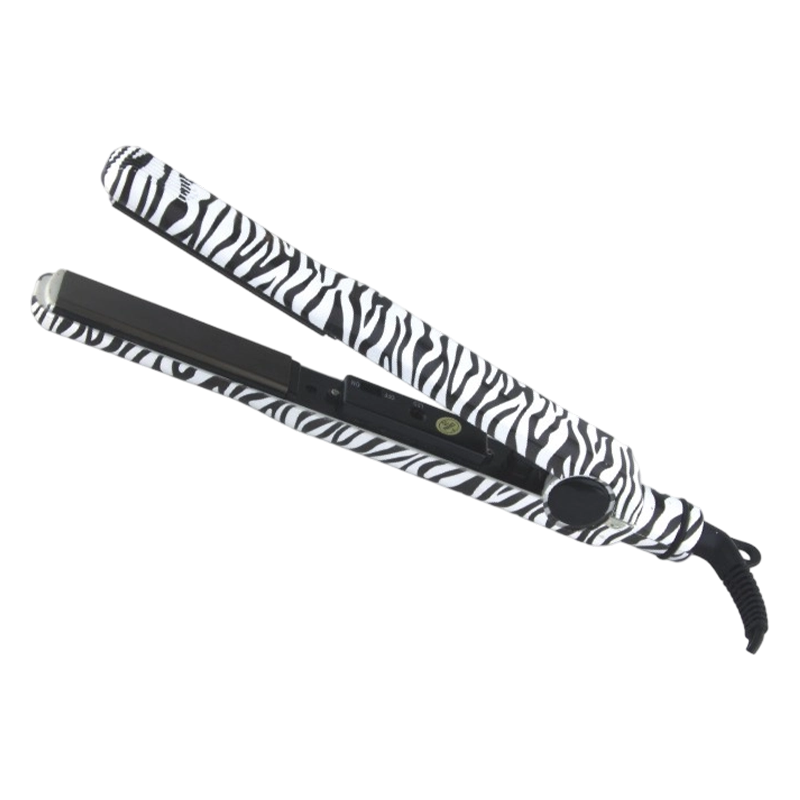
- Završna obrada površine, bez obzira na to radi li se o oblikovanju u više boja, ispisu vodenim prijenosom ili boji u spreju, dodaje ili alat ili vrijeme rada po jedinici.
- Testiranje usklađenosti je fiksni trošak po modelu po odredišnom tržištu i ponavlja se sa svakom promjenom električne opreme.
- Pakiranje i dodaci, uključujući stalke i putne torbice, neznatno povećavaju jediničnu cijenu dok smanjuju štetu i stope povrata.
Alati su ono što otežava prvu narudžbu. Kalupi za kućište najveća su obveza unaprijed, zbog čega se iskusni kupci pitaju može li parna varijanta dijeliti postojeću platformu. Kada nova parna glava može ponovno koristiti kućište, ručku i sklopku provjerenog suhog glačala, račun za alat znatno pada, a razvojni rok se skraćuje. Kada ne može, to ograničenje pripada u plan projekta, a ne u kasnu reviziju.
Kontrolni popis prije proizvodnje za uzorak parnog glačala
Odobrenje uzorka posljednji je jeftini trenutak u projektu. Sve nakon toga košta alata, stoga bi pregled trebao biti sustavan, a ne vizualni.
- Zaključajte odredišno tržište i njegove zahtjeve za napon, utikač i certifikaciju prije sastavljanja uzorka.
- Pismeno potvrdite količinu pare u mililitrima po minuti, volumen spremnika i postupak ponovnog punjenja.
- Provjerite temperaturu ploče s kontaktnim termometrom na tri točke na ploči, na najnižoj, srednjoj i najvišoj postavci.
- Izvedite trideset uzastopnih mokrih prolaza na maksimalnoj temperaturi, zatim zabilježite pad temperature i vrijeme oporavka.
- Prosudite veličinu kapljice. Nevidljiva magla je točna; vidljive mokre mrlje znače da je mlaznica ili količina pogrešna.
- Napunite i ispraznite spremnik više puta, a zatim ostavite jedinicu na boku sat vremena da provjerite brtve.
- Potvrdite termičko odsječenje, dvostruku izolaciju i kontinuitet uzemljenja prema odredišnom standardu.
- Provjerite premaz na rubu ploče nakon izlaganja toplini i vodi, jer tu počinje ljuštenje.
- Pregledajte upute za vodu u priručniku i popis pribora, uključujući stalak ili putnu torbicu.
- Zamrznite i zadržite odobreni zlatni uzorak, tako da kasnije pošiljke imaju mjerljivu referencu.
Ništa od ovoga nije egzotično inženjerstvo. To je uobičajena disciplina primijenjena na mali fluidni sustav koji većina tržišta tretira kao dodatnu opremu. Kupci koji navedu brzinu pare, toleranciju na temperaturu i testiraju s vodom, a ne s optimizmom, dobivaju proizvod koji radi onako kako kategorija obećava: manje prolaza, manje trenja i kosu koja i nakon toga izgleda kao kosa.
Kategorija nagrađuje tu disciplinu snagom određivanja cijena. Glačalo na paru koje stvarno brzo vraća temperaturu i ne plači nakon šest mjeseci može imati višu cijenu od vizualno identične jedinice koja jednostavno proizvodi paru, jer se razlika pokazuje u rutini kupca mnogo prije nego što se pojavi u zahtjevu za jamstvom.